

Profile aluminiowe w przemyśle. Jak obróbka powierzchniowa wpływa na ich trwałość i właściwości użytkowe?
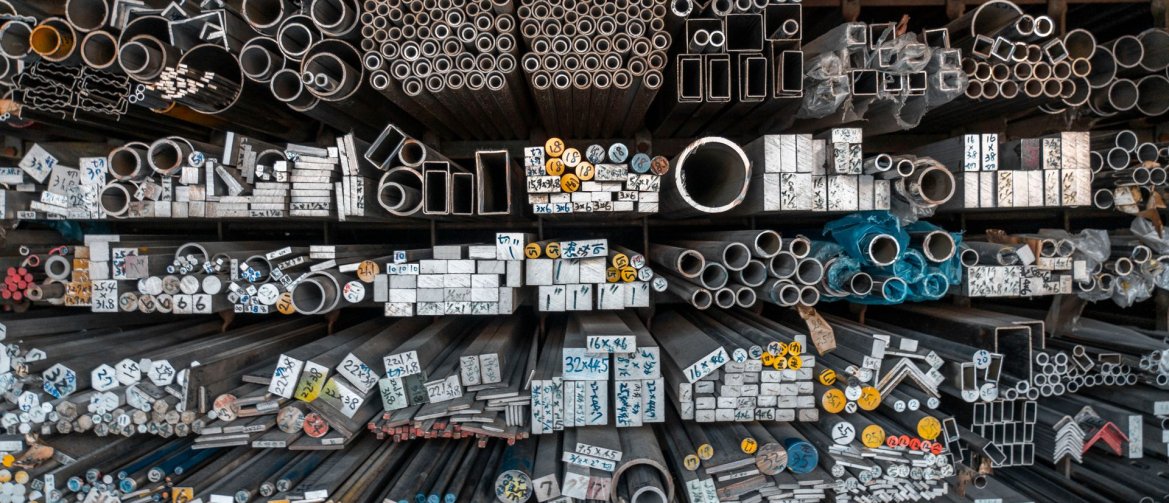
Obróbka powierzchniowa decyduje o tym, jak długo profil aluminiowy zachowa swoje parametry w realnych warunkach pracy. Anodowanie, lakierowanie proszkowe czy KTL zwiększają odporność na korozję, ścieranie i promieniowanie UV. Dobór metody zależy od środowiska, obciążeń i wymagań estetycznych. Poniżej wyjaśniamy, jak działają poszczególne technologie i jak wybrać właściwą.
Spis treści
- Czym jest obróbka powierzchniowa profili aluminiowych?
- Dlaczego surowe aluminium potrzebuje dodatkowej ochrony?
- Jakie metody obróbki powierzchniowej stosuje się w przemyśle?
- Porównanie metod wykończenia aluminium
- Jak dobrać wykończenie do warunków pracy profilu?
- Na co zwrócić uwagę przy zamawianiu profili z wykończeniem?
- FAQ – najczęstsze pytania
- Co warto zapamiętać?
Czym jest obróbka powierzchniowa profili aluminiowych?
Obróbka powierzchniowa aluminium to zespół procesów, które zmieniają właściwości zewnętrznej warstwy profilu bez ingerencji w jego rdzeń. Celem jest poprawa odporności korozyjnej, twardości, przyczepności kolejnych powłok lub wyglądu. Profil po wyciśnięciu ma już określoną geometrię i wytrzymałość mechaniczną. Powierzchnia decyduje jednak o tym, jak materiał zareaguje na wilgoć, chemikalia, tarcie i światło słoneczne.
W praktyce przemysłowej wyróżnia się trzy grupy procesów. Pierwsza to metody elektrochemiczne, takie jak anodowanie i elektropolerowanie. Druga obejmuje powłoki organiczne, czyli lakierowanie proszkowe, lakierowanie na mokro i kataforezę (KTL). Trzecia to obróbka mechaniczna powierzchni: szczotkowanie, polerowanie i śrutowanie, stosowane często jako przygotowanie przed właściwym wykończeniem.
Dlaczego surowe aluminium potrzebuje dodatkowej ochrony?
Surowe aluminium samo tworzy na powierzchni cienką warstwę tlenku glinu, ale ma ona grubość zaledwie kilku nanometrów. Taka pasywna bariera wystarcza w suchym, czystym powietrzu wewnątrz hal. Nie chroni natomiast skutecznie przed chlorkami, kwaśnymi opadami, solą drogową czy środkami myjącymi stosowanymi w przemyśle spożywczym. W tych warunkach aluminium ulega korozji wżerowej, a powierzchnia matowieje i traci estetykę.
Drugim problemem jest niska twardość powierzchni. Stopy serii 6xxx, z których wytwarza się większość profili wyciskanych, łatwo się rysują podczas montażu i eksploatacji. Prowadnice, osłony maszyn czy elementy transportowe narażone na tarcie szybko tracą wymiar i gładkość. Według danych International Aluminium Institute aluminium jest jednym z najczęściej recyklingowanych metali, ale trwałość w okresie użytkowania nadal zależy przede wszystkim od jakości zabezpieczenia powierzchni.
Jakie metody obróbki powierzchniowej stosuje się w przemyśle?
W przemyśle dominują cztery technologie: anodowanie, lakierowanie proszkowe, kataforeza (KTL) oraz lakierowanie na mokro z wariantem dekoracyjnym. Każda z nich tworzy inny rodzaj bariery i sprawdza się w innych zastosowaniach. Wybór nie sprowadza się do koloru, tylko do mechanizmu ochrony i odporności na konkretne czynniki.
Anodowanie
Anodowanie to proces elektrochemiczny, w którym naturalna warstwa tlenku glinu zostaje kontrolowanie pogrubiona do kilku lub kilkudziesięciu mikrometrów. Powłoka anodowa nie leży na metalu, tylko z nim wrasta, dlatego nie łuszczy się i nie odpryskuje. Standardowe klasy grubości to 5, 10, 15, 20 i 25 µm. Do zastosowań zewnętrznych zaleca się zwykle minimum 20 µm, co potwierdzają wytyczne znaku jakości Qualanod. Anodowanie twarde daje warstwy rzędu 25–100 µm o twardości porównywalnej z hartowaną stalą narzędziową.
Lakierowanie proszkowe
Lakierowanie proszkowe polega na elektrostatycznym nałożeniu suchej farby i jej wygrzaniu w piecu. Powstaje jednolita powłoka o typowej grubości 60–80 µm, dostępna w praktycznie całej palecie RAL. Metoda dobrze maskuje drobne niedoskonałości wyciskania i zapewnia wysoką odporność na uderzenia. Przy profilach dla budownictwa i obszarów nadmorskich stosuje się systemy zgodne ze znakiem Qualicoat, w tym klasą Seaside z rozszerzoną obróbką wstępną.
KTL, czyli lakierowanie kataforetyczne
Kataforeza polega na zanurzeniu profilu w kąpieli lakierniczej i osadzeniu powłoki pod wpływem prądu elektrycznego. Zaletą KTL jest równomierne pokrycie krawędzi, otworów i wnętrz komór, do których nie dociera pistolet natryskowy. Dlatego kataforeza jest popularna w motoryzacji oraz jako warstwa podkładowa pod lakier nawierzchniowy.
Lakierowanie na mokro i dekor
Lakierowanie na mokro pozwala uzyskać efekty niedostępne dla proszku, na przykład cienkie powłoki o bardzo precyzyjnym odcieniu. Dekor to z kolei nanoszenie wzoru drewna lub kamienia na wcześniej polakierowaną powierzchnię. Obie metody są stosowane głównie tam, gdzie liczy się estetyka: w architekturze, meblarstwie i zabudowie wnętrz.
Porównanie metod wykończenia aluminium
Poniższa tabela zestawia najważniejsze parametry metod obróbki powierzchniowej profili aluminiowych. Wartości są orientacyjne i zależą od stopu, przygotowania powierzchni oraz konkretnego systemu powłokowego.
| Metoda | Typowa grubość powłoki | Główna zaleta | Ograniczenie | Typowe zastosowanie |
|---|---|---|---|---|
| Anodowanie | 5–25 µm | Powłoka zrośnięta z metalem, odporna na ścieranie i UV | Ograniczona paleta kolorów, widoczne wady wyciskania | Fasady, elektronika, wyposażenie wnętrz |
| Anodowanie twarde | 25–100 µm | Bardzo wysoka twardość i odporność na tarcie | Wyższy koszt, ciemniejszy odcień | Prowadnice, siłowniki, elementy ślizgowe |
| Lakierowanie proszkowe | 60–120 µm | Pełna paleta RAL, dobra odporność na uderzenia | Słabsze pokrycie wnętrz komór i ostrych krawędzi | Budownictwo, ogrodzenia, obudowy maszyn |
| KTL | 15–30 µm | Równomierne pokrycie trudno dostępnych miejsc | Wrażliwość na UV bez warstwy nawierzchniowej | Motoryzacja, podkład pod lakier |
| Lakierowanie na mokro / dekor | 20–60 µm | Precyzyjne odcienie, imitacje drewna i kamienia | Niższa odporność mechaniczna niż proszek | Architektura, meble, wykończenia |
Żadna metoda nie jest uniwersalnie lepsza od pozostałych. Anodowanie wygrywa trwałością w środowisku z dużym nasłonecznieniem, lakier proszkowy elastycznością kolorystyczną, a KTL szczelnością pokrycia skomplikowanych kształtów.
Jak dobrać wykończenie do warunków pracy profilu?
Wykończenie profilu dobiera się na podstawie środowiska pracy, rodzaju obciążeń i wymagań wizualnych, a nie samego koloru. Projektanci i działy zakupów, którzy zamawiają profile aluminiowe do konstrukcji przemysłowych, najczęściej przechodzą przez pięć pytań kontrolnych:
- Kategoria korozyjności środowiska. Norma PN-EN ISO 12944 dzieli środowiska od C1 (suche wnętrza) do CX (ekstremalne, np. offshore). Im wyższa kategoria, tym grubsza powłoka i staranniejsza obróbka wstępna.
- Kontakt z chemikaliami. Myjnie przemysłowe, linie spożywcze i laboratoria wymagają powłok odpornych na detergenty i środki dezynfekcyjne.
- Tarcie i ścieranie. Elementy ruchome i prowadnice potrzebują twardej powierzchni, najczęściej anodowania twardego.
- Ekspozycja na UV. Elementy zewnętrzne wymagają powłok, które nie kredują i nie blakną, na przykład proszków klasy architektonicznej lub grubego anodowania.
- Wymagania elektryczne i termiczne. Powłoka anodowa jest izolatorem, co bywa zaletą w elektronice, ale przeszkodą przy uziemieniu konstrukcji.
Odpowiedzi na te pytania zawężają wybór do jednej lub dwóch technologii. Ostateczną decyzję warto skonsultować z producentem, ponieważ skład stopu i stan cieplny profilu wpływają na efekt wykończenia, szczególnie przy anodowaniu dekoracyjnym.
Na co zwrócić uwagę przy zamawianiu profili z wykończeniem?
Najważniejsze przy zamówieniu jest precyzyjne określenie wymagań dla powłoki już na etapie zapytania ofertowego. Ogólne sformułowanie „profil anodowany” nie wystarcza. Specyfikacja powinna zawierać klasę grubości, kolor, stopień połysku, normę odniesienia oraz wskazanie powierzchni widocznych, czyli tych, na których wymagana jest pełna jakość dekoracyjna.
Duże znaczenie ma też to, czy wyciskanie i wykończenie odbywa się w ramach jednego łańcucha dostaw. Producent kontrolujący cały proces może dopasować stop i parametry wyciskania do planowanej powłoki. Przykładem takiego podejścia jest Extral z Żor. W ofercie producenta obróbka powierzchniowa obejmuje anodowanie, lakierowanie proszkowe, lakierowanie na mokro, dekor i KTL, a realizują ją także dostawcy posiadający certyfikaty Qualanod i Qualicoat Seaside. Taki model skraca czas realizacji i ogranicza ryzyko uszkodzeń podczas transportu między zakładami.
Warto też poprosić o dokumentację jakościową: atesty grubości powłoki, wyniki testów przyczepności oraz deklarację zgodności z wymaganą normą. Lista kontrolna dla działu zakupów może wyglądać następująco:
- stop i stan cieplny profilu (np. EN AW-6063 T6),
- metoda wykończenia i klasa grubości powłoki,
- kolor wg RAL lub wzornika anodowego oraz stopień połysku,
- oznaczenie powierzchni widocznych na rysunku,
- wymagane certyfikaty i protokoły badań,
- sposób pakowania chroniący powłokę w transporcie.
FAQ – najczęstsze pytania
Co jest trwalsze: anodowanie czy malowanie proszkowe?
Anodowanie jest zwykle trwalsze w warunkach silnego nasłonecznienia i ścierania, ponieważ powłoka jest zrośnięta z metalem i nie odpryskuje. Lakier proszkowy lepiej sprawdza się tam, gdzie liczy się dowolny kolor i odporność na uderzenia. W środowiskach nadmorskich oba systemy wymagają podwyższonej klasy jakości, np. Qualicoat Seaside lub anodowania o grubości co najmniej 20–25 µm.
Czy anodowany profil można później lakierować?
Tak, ale wymaga to odpowiedniego przygotowania, ponieważ uszczelniona powłoka anodowa ma słabą przyczepność dla farb. W praktyce częściej stosuje się anodowanie bez uszczelniania jako podkład lub wybiera od razu jedną technologię wykończenia. Decyzję warto podjąć przed zamówieniem, aby uniknąć dodatkowych kosztów.
Jak długo wytrzymuje powłoka na profilu aluminiowym?
Prawidłowo dobrana powłoka na profilu aluminiowym wytrzymuje zwykle od 15 do ponad 30 lat. Okres trwałości zależy od kategorii korozyjności środowiska, grubości warstwy i jakości obróbki wstępnej. Producenci systemów architektonicznych często udzielają gwarancji na powłoki w przedziale 10–25 lat.
Czy obróbka powierzchniowa zmienia wymiary profilu?
Tak, każda powłoka zwiększa wymiar zewnętrzny profilu. Przy anodowaniu około połowa grubości warstwy narasta na zewnątrz, a połowa wnika w metal. Przy lakierze proszkowym przyrost wynosi zwykle 60–120 µm na stronę. Dla elementów pasowanych trzeba to uwzględnić w tolerancjach na rysunku.
Która powłoka sprawdzi się w przemyśle spożywczym?
W przemyśle spożywczym najczęściej stosuje się anodowanie, ponieważ powłoka jest gładka, twarda i odporna na częste mycie. Należy jednak sprawdzić odporność na konkretne środki myjące, zwłaszcza silnie zasadowe, które mogą uszkadzać warstwę anodową. W strefach mokrych dobrze sprawdzają się też specjalne systemy lakierów proszkowych z atestami do kontaktu z żywnością.
Co warto zapamiętać?
- Naturalna warstwa tlenku na aluminium ma grubość kilku nanometrów i nie wystarcza w trudnych środowiskach przemysłowych.
- Anodowanie daje twardą powłokę zrośniętą z metalem, lakier proszkowy pełną paletę kolorów, a KTL równe pokrycie skomplikowanych kształtów.
- Wykończenie dobiera się do kategorii korozyjności, tarcia, ekspozycji na UV i kontaktu z chemikaliami.
- Specyfikacja zamówienia powinna określać klasę grubości, normę odniesienia i powierzchnie widoczne.
- Kontrola wyciskania i wykończenia w jednym łańcuchu dostaw ogranicza ryzyko wad i skraca realizację.
Zobacz
Nie wiesz czy nadajesz się do pracy jako...
Czy jest możliwość wyjazdu do pracy jako opiekunka osób starszych na dwa tygodnie? Czy...
E- administracja w samorządach
Samorządy to jedne z najmniejszych jednostek administracyjnych kraju, jednak muszą sobie...
Artykuły papiernicze
Efektywne prace biurowe wymagają zorganizowania właściwego swojego czasu oraz także...


Komentarze (0)
Zostaw komentarz